Produkcja dekoracyjnych odlewów z żeliwa szarego wymaga połączenia precyzji wymiarowej z estetyką wykończenia powierzchni. Elementy te powstają z popularnych gatunków, takich jak EN-GJL-250. Ten sprawdzony materiał zapewnia dobrą lejność i dużą zdolność tłumienia drgań przy skurczu odlewniczym rzędu zaledwie 1%. Gotowe detale trafiają następnie do małej architektury ogrodowej oraz miejskich przestrzeni publicznych.
Dekoracyjne odlewy żeliwne wymagają wiernego odwzorowania skomplikowanych ornamentów oraz zminimalizowania chropowatości powierzchni zewnętrznej. Komponenty przemysłowe, takie jak obudowy przekładni, muszą z kolei trzymać ścisłe tolerancje wymiarowe i gwarantować wysoką wytrzymałość na obciążenia mechaniczne. Różnica procesowa polega na zupełnie innym podejściu do wykończenia szwów odlewniczych i mikrowystępów.
W praktyce naszej odlewni w Krakowie z powodzeniem wykorzystujemy stop EN-GJL-250 do obu tych celów. Odlewamy wytrzymałe klocki hamulcowe dla taboru kolejowego, ale równolegle tworzymy precyzyjne odlewy żeliwne artystyczne. Trafiają one później do parków jako ozdobne groty do historycznych ogrodzeń, żeliwne nogi ławek czy bogato zdobione korpusy miejskich fontann.
Model odlewniczy zawsze wyznacza główną linię podziału formy oraz niezbędne pochylenia na ściankach. Odpowiednio dobrane kąty pochylenia umożliwiają bezkolizyjne wyjęcie wzoru z ubitej masy piaskowej. Konstruktor musi z wyprzedzeniem przewidzieć naddatki na naturalny skurcz krzepnącego metalu oraz na późniejszą obróbkę skrawaniem.
W przypadku detali z żeliwa szarego naddatki na obróbkę wynoszą od 2 do 20 milimetrów, co zależy od gabarytów elementu i wymaganej klasy dokładności. Skuteczne formowanie geometrycznie skomplikowanych detali o głębokich wnękach wymaga użycia modeli dzielonych. Zastosowanie dodatkowych rdzeni piaskowych pozwala kształtować wewnętrzne przestrzenie, co obniża końcową masę potężnych słupów czy kolumn.
Wybór technologii odlewniczej zależy bezpośrednio od wielkości planowanej serii oraz stopnia skomplikowania kształtu. Formowanie ręczne sprawdza się najlepiej przy produkcji jednostkowej, przy wykonywaniu pierwszych prototypów oraz tworzeniu bardzo dużych elementów ozdobnych. Metoda ta zapewnia formierzom pełną kontrolę i elastyczność w ręcznym zagęszczaniu masy wokół nietypowych, ostrych geometrii rzeźby.
Średnie i powtarzalne serie produkcyjne realizujemy z użyciem maszyn formierskich FKT-65/108. Są to zautomatyzowane urządzenia impulsowo-prasujące, które błyskawicznie uderzają i dociskają masę piaskową pod bardzo wysokim ciśnieniem. Wykorzystanie tej metody gwarantuje wysoką i równomierną gęstość każdej formy. Przekłada się to na stałą powtarzalność wymiarową oraz brak konieczności głębokiego szlifowania wykończeniowego.
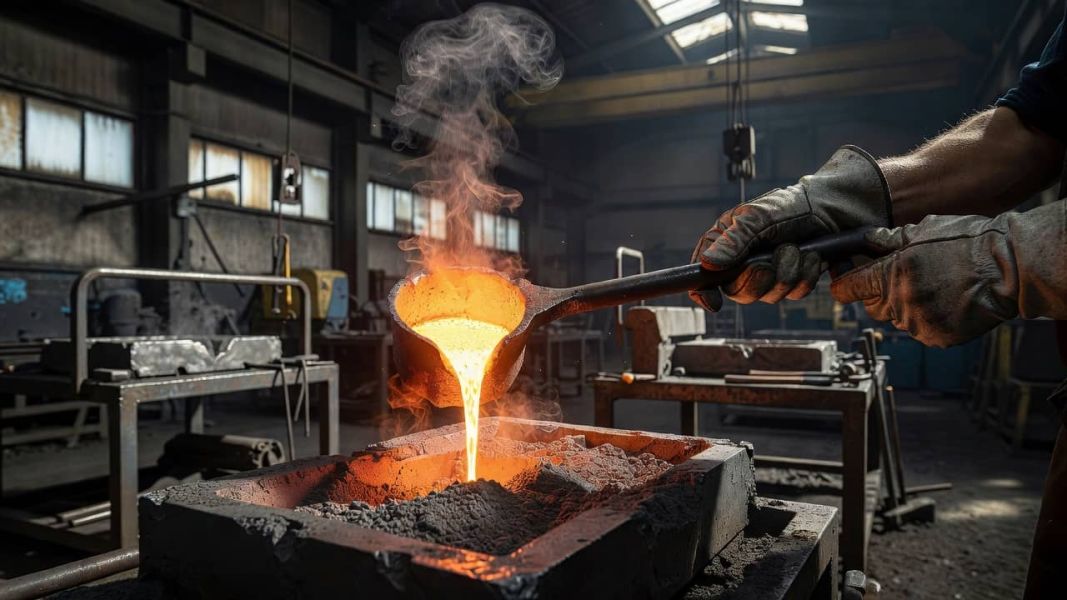
Płynne żeliwo szare zalewa się do przygotowanych form w ściśle kontrolowanej temperaturze od 1300 do 1450°C. Czas stygnięcia zalanego materiału zależy od grubości ścianek detalu i jego całkowitej masy, a zbyt szybkie chłodzenie często prowadzi do wad strukturalnych.
Po całkowitym zakrzepnięciu metalu następuje proces wybijania na specjalnych kratach wibracyjnych. Mechanizm ten sprawnie oddziela gotowy element żeliwny od rozbitej masy formierskiej. Trzeba jednak uważać, ponieważ nadmierne wstrząsy mogą łatwo uszkodzić cienkościenne, artystyczne ornamenty. Stopniowy cykl studzenia skutecznie minimalizuje naprężenia wewnętrzne, co chroni kruchą strukturę żeliwa przed powstawaniem mikropęknięć.
Szlifowanie mechaniczne fizycznie usuwa ostre nadlewki układu wlewowego, ślady po linii podziału oraz wtopione ziarna piasku. Zabieg ten ostatecznie wyrównuje chropowatość powierzchni i przygotowuje surowe żeliwo do trwałego nałożenia powłok ochronnych.
Jako kompleksowy wykonawca detali żeliwnych, po wstępnym oczyszczeniu zalecamy nałożenie profesjonalnego podkładu epoksydowego. Wielowarstwowe malowanie tworzy szczelną barierę antykorozyjną, która odcina metal od wilgoci i tlenu. Niezabezpieczone żeliwo szare wystawione na deszcz błyskawicznie pokrywa się warstwą rdzy, podczas gdy poprawnie pomalowany element ogrodowy znosi wieloletnią ekspozycję na warunki atmosferyczne.
Podstawową decyzją pozostaje dobór optymalnej grubości wszystkich ścianek konstrukcyjnych. Ścianki cieńsze niż 5 milimetrów utrudniają płynięcie ciekłego żeliwa, z kolei masywne przewężenia wydłużają czas stygnięcia i grożą powstawaniem ukrytych jam skurczowych. Projektant powinien zintegrować solidne punkty mocujące bezpośrednio w modelu bryłowym.
Wyprowadzenie specjalnych kołnierzy lub otworów montażowych na etapie odlewania ułatwia późniejsze osadzenie detalu w docelowej konstrukcji betonowej. Równie ważny jest dobór odpowiedniej klasy żeliwa pod kątem oczekiwanej nośności ciężkiej ławki. Wczesne skonsultowanie wymiarów z odlewnią pozwala uniknąć wielu poprawek i ogranicza ryzyko pęknięć eksploatacyjnych. Dobrym krokiem przed wdrożeniem nowych komponentów ozdobnych jest wcześniejsze omówienie technicznych założeń modelu z naszym działem projektowym.
Dekoracyjne odlewy z żeliwa szarego łączą precyzję wymiarową z estetyką powierzchni. O ich jakości decydują model odlewniczy, dobór technologii formowania, kontrola zalewania i chłodzenia oraz staranne szlifowanie i malowanie. Kluczowe są też grubości ścianek, naddatki na obróbkę i punkty montażowe, które wpływają na trwałość oraz bezpieczny montaż.
Odlewy żeliwne artystyczne nastawione są przede wszystkim na wierne odwzorowanie ornamentów i dobrą jakość powierzchni. W odlewach przemysłowych ważniejsze są tolerancje wymiarowe, wytrzymałość i funkcjonalność elementu. Z tego powodu inaczej dobiera się sposób wykończenia, naddatki i kontrolę detali powierzchniowych.
Projekt modelu wyznacza podział formy, pochylenia ścianek i zakres naddatków na obróbkę. Od tego zależy, czy detal da się bezpiecznie wyjąć z formy i czy zachowa poprawną geometrię po skurczu metalu. Model musi też uwzględniać miejsca późniejszego montażu i ewentualnej obróbki.
Formowanie ręczne wybiera się zwykle przy pojedynczych sztukach, prototypach i bardzo dużych lub nietypowych detalach. Maszyny FKT sprawdzają się przy seriach powtarzalnych, bo zapewniają równomierne zagęszczenie masy formierskiej i lepszą powtarzalność wymiarową. W praktyce przekłada się to na bardziej stabilną jakość odlewów.
Szlifowanie usuwa nadlewki, ślady po podziale formy i drobne zanieczyszczenia powierzchni. Malowanie, zwłaszcza z użyciem podkładu epoksydowego, tworzy barierę przeciw wilgoci i tlenowi. Dzięki temu żeliwo wolniej koroduje i lepiej znosi wieloletnią ekspozycję na warunki atmosferyczne.
Należy wcześniej określić grubość ścianek, naddatki na obróbkę, punkty mocujące oraz sposób osadzenia w konstrukcji. Istotne są też kołnierze, otwory montażowe i przewidywana nośność elementu. Takie ustalenia ograniczają ryzyko pęknięć, poprawiają trwałość i ułatwiają montaż gotowego odlewu.
galeria